|


背景与挑战
在引入该系统之前,现场加工始终伴随着巨大的“不确定性”。由于无法对特殊且形状复杂的刀具进行测量,因此只有在实际切削过程中才能确定正确的操作方法。 扩孔器本身的“径向跳动”会影响成品孔的精度。由于刀具数据输入错误,始终存在机床碰撞的风险。一旦发生此类事故,将导致高昂的维修成本和生产停工。
特殊形状工具的质量保证
对于这些结构复杂且成本高昂的异形刀具——其角度和台阶长度会直接影响加工结果——此前一直缺乏相应的测量方法。因此,存在缺陷直到经过漫长的加工过程后才被发现的风险。 »venturion«的引入使得在加工前即可“可视化”刀具的角度和形状。即使制造商提供的刀具存在缺陷,该系统也能在使用前识别并发出警报。
从铰刀向钻杆的转型
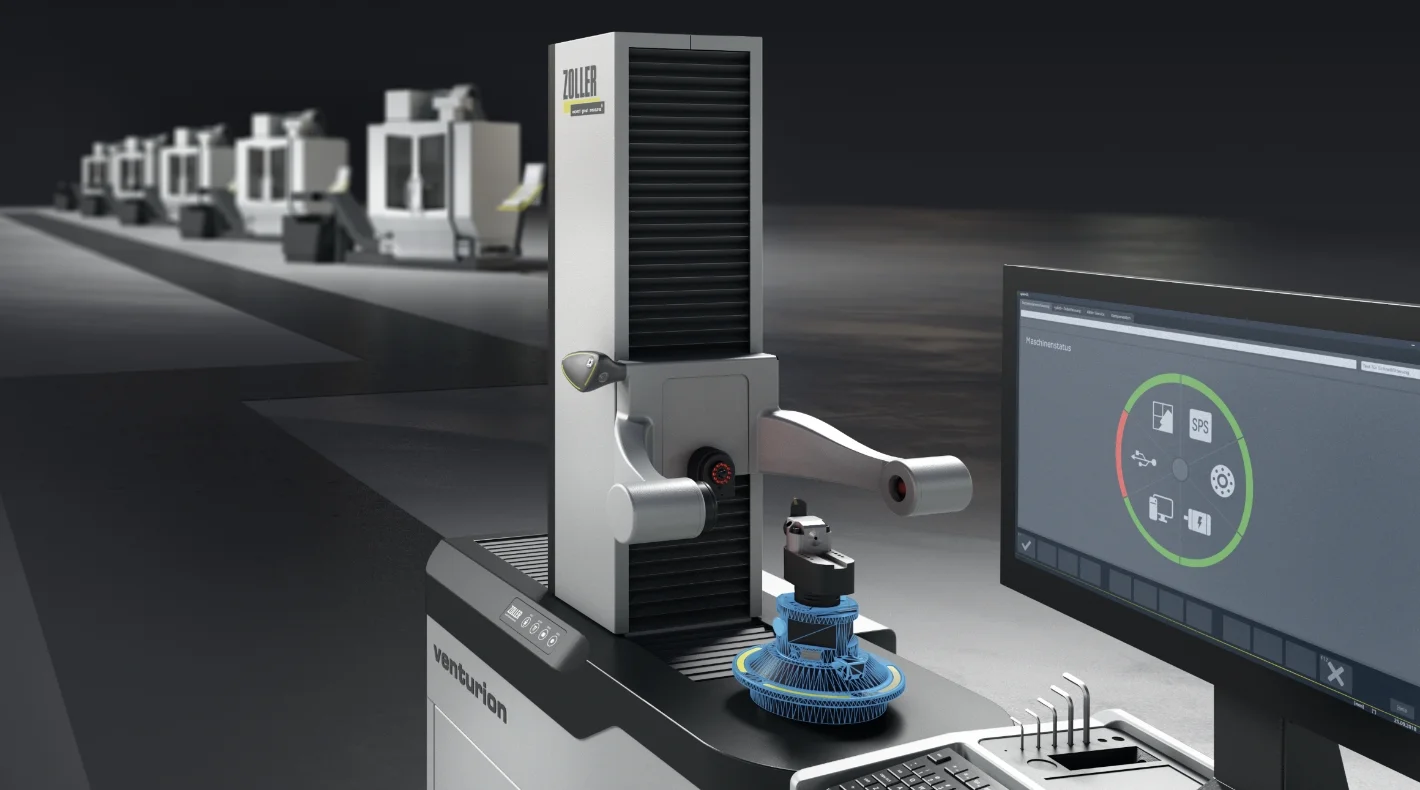
此次参观中,孔的精加工质量得到显著提升,这一点尤为令人印象深刻。此前,该工厂在精加工中使用多刃刀具,但存在一个难以解决的问题:刀具的“径向跳动”影响了加工精度。 为解决这一问题,曾考虑改用钻杆。但钻杆本身存在固有缺点。 每次更换刀片都需要精确调整直径,而且必须重复进行“略微切削不足、测量、再进行精加工”这一流程。这种做法极其耗时,使得更换变得困难。 而解决这一困境的方案正是具备高精度测量能力的 »venturion«。

卓越的测量精度
通过引入»venturion«,钻杆最大的缺点——关键直径调整——已能在装夹前的“机外设置”阶段完美完成。 由于预调装置可进行精确至0.001毫米的微调,因此实现了“一次加工”的目标。这使得即使在安装新的切削刀片后,也无需进行返工或试切。
有效节省时间
以前由于铰刀的圆周跳动偏差或钻杆的调整,需要花费一个多小时才能完成的任务,现在只需大约10分钟即可完成。 这不仅消除了与铰刀相关的精度担忧,同时也出色地克服了钻杆在生产效率方面的短板。
减轻技术人员的压力
加工与测量之间的重复循环不仅导致机床停机,还给操作员带来了巨大的心理压力。 由于 »venturion« 能提供可靠的数值数据,操作员现在可以充满信心地按下启动按钮,确信一切都会“一次到位”。这既带来了心理上的安心,也确保了结果的可靠性。
通过数据整合实现零碰撞事故
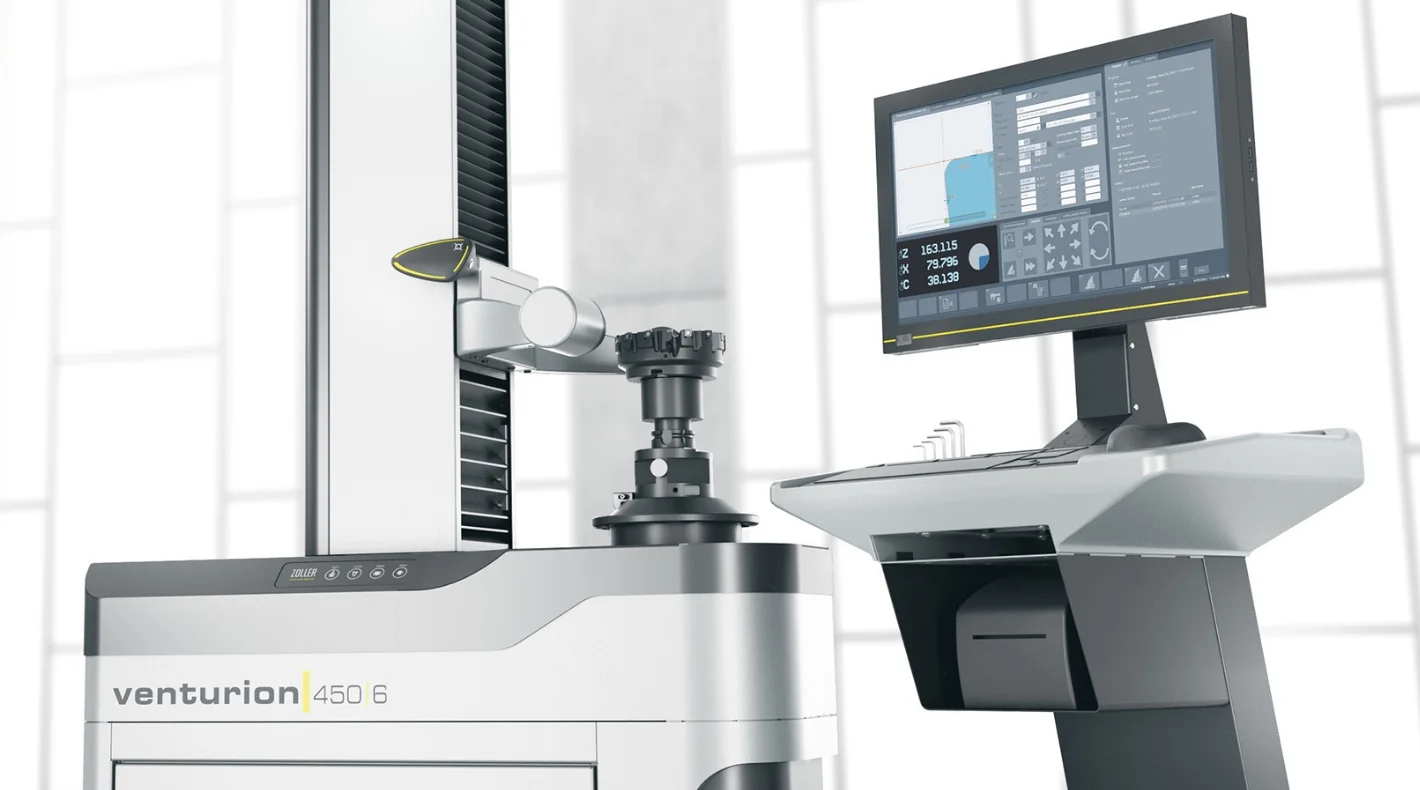
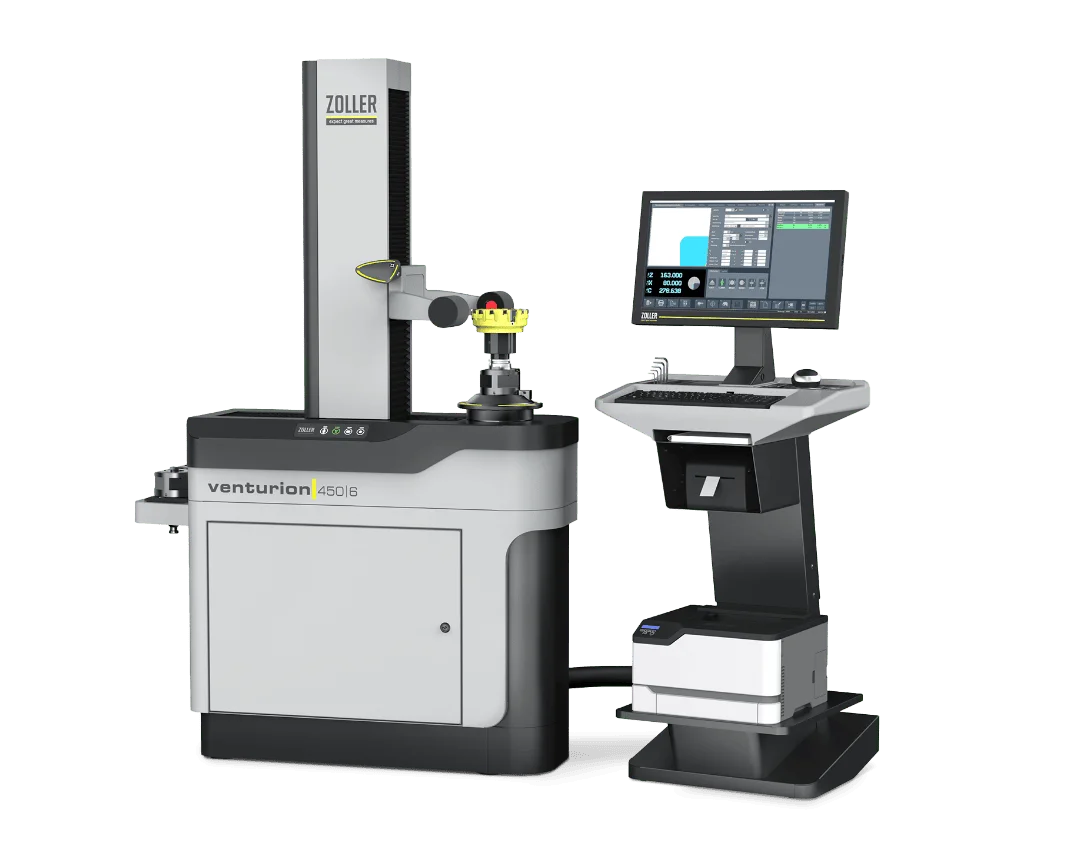
在生产过程中,»venturion« 与三台 Mazak 机床实现了联网。 该系统确保由 »venturion« 测得的精确刀具信息,通过“Smooth Tool Management”接口直接且可靠地传输至机床,从而彻底避免了手动输入时的错误。 如果没有该系统,刀具就会与工件发生碰撞,从而导致价值超过10,000欧元的主轴维修费用以及更长的机床停机时间。这种“安全性”正是生产过程中最受重视的方面之一。
稳定的刀具寿命与成本管理
鉴于钨等刀具材料价格持续上涨,对刀具圆周跳动进行微米级控制变得越来越重要。 通过使用 »venturion« 将径向跳动降至最低,不仅提高了加工稳定性,还延长了刀具的使用寿命。这极大地有助于降低每月的刀具成本。
实践测试
大家对 »venturion« 的信任度极高,甚至连生产部门的团队负责人都表示: 尽管这些优势难以量化,但包括通过避免事故而弥补的损失、缩短的设置时间,以及“确信我们能够可靠地生产高质量零件”所带来的心理安全感 ——被认为能带来远超购置成本的投资回报。
未来展望
未来,这一成功的模式将推广至更多生产线和工厂。 特别是在需要高精度加工的核心部件制造过程中,»venturion« 不仅将继续发挥“测量仪器”的作用,还将作为工厂的“运行时间守护者”持续发挥其作用。
 Back to overview

Select language
Europe