Close Menu
开启您的专业调校与测量之旅
专为标准工具设计的坚固耐用、精度达微米级的入门级设备
满足最高要求的模块化高端系列
卓越的刀具调整与测量功能,并提供多种选项
专注于车削刀具的全能型产品
用于车削加工的卧式调校和测量设备
自动刀具测量
ZOLLER »»venturion«« 的经济型刀具处理系统
面向模具车间的模块化自动化
最多可配备六个模块,用于装配、清洁、测量、热缩等常规操作
测量石制工具和木制工具
借助大视场光学系统,可实现特别精确的高度测量
金刚石镶嵌磨削面的清洁
石材加工工具的清洁与切削性能恢复
满足您个性化需求的解决方案
储物柜
适用于工具部件和配件
适用于检测设备、操作材料及大型部件
工具柜
适用于切削工具和小型零件
适用于成套刀具和刀柄
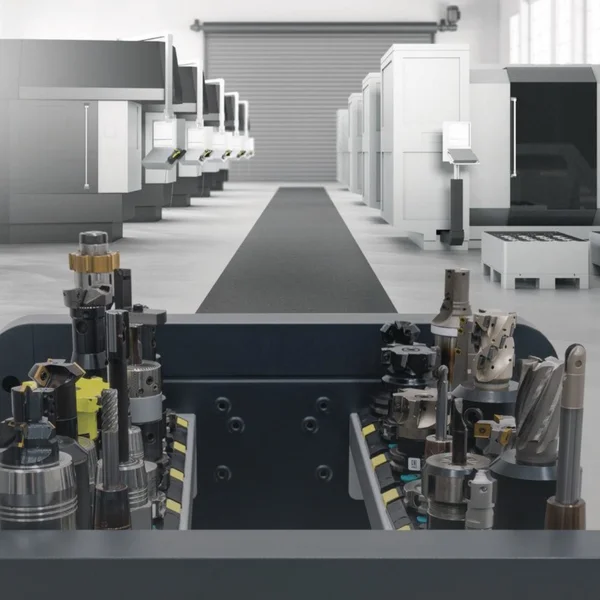
工具仓库的物料搬运
您的商品将按照自动售货机的原理进行发放
装配工位
适用于通用工具安装
工作台
实现最佳的刀具安装
工具车
便于工具运输
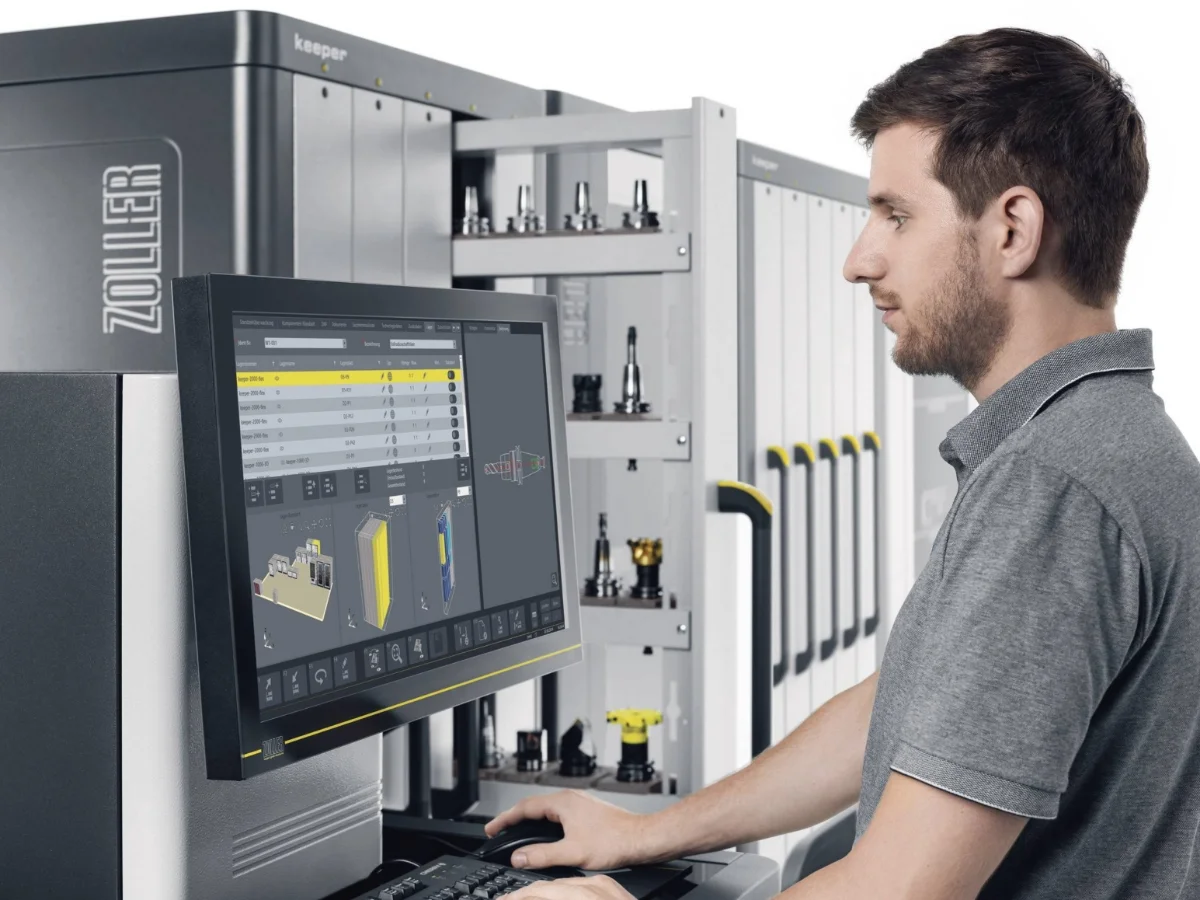
无误地传输刀具数据
通过简化的刀具数据管理提升安全性和效率
对切削工具进行非接触式测量和检测
可超精准监测100余项参数,并在全球范围内经过1000多次实践验证
高端版测试与测量机
致渴望了解一切的专家——包括切缘预备
一台设备即可完成预调、测量和检测
配备辅助投射光和增强型图像分析功能的调节与测量设备
用于生产过程中的精准人工检测
在加工过程中对刀具的70多个参数进行检测
适用于»skp«和表面粗糙度的二合一设备
分析表面形态并生成刀具刃口的3D图像
全天候工具检测与记录
适用于 »genius«、»3dCheck«、»threadCheck«、»titan« 和 »»edgeControl«« 的刀具处理
几秒钟内即可完成精确的轮廓测量
专用于测量和检测金刚石涂层石材加工工具的检测设备
自动化车间物流
适用于工具仓库、工具准备区与数控机床之间的物料运输任务
全自动对数控机床进行装卸
在物流区与机床刀库之间实现精准且准时的刀具处理
可转位刀片的有效处理
负责可转位刀片的旋转、翻转和更换
智能工具中心
根据订单拣选工具,并将其备妥供物流使用
全天候工具检测与文档记录
适用于 »»genius««、»»3dCheck««、»»threadCheck««、»»titan«« 和 »»edgeControl«« 的刀具处理
工具缩小
兼具最佳能效与最高安全性的热缩系统
收缩与测量
带集成工具热缩系统的通用调节和测量设备
超过2500种刀柄
可选配 »»idChip««,通过实时更新的刀具数据提升加工可靠性。兼容 ZOLLER TMS 刀具管理解决方案。
工具动平衡
这款动平衡系统融合了最先进的技术与符合人体工学的设计
为什么要优化换线时间?
如今,几乎没有哪台机器或生产线只生产一种产品 — 通常它们会根据需求进行调整,以生产不同的产品。这会导致设置时间,在此期间机器通常处于停机状态。
装调时间是指机床或系统从生产一种产品切换到生产另一种产品的这段时间。例如,在生产散件时,装调时间的定义是:从旧批次最后一件合格产品到新批次第一件合格产品之间的时间。
因此,装调时间严格来说并非“浪费”,但由于它至少部分意味着机器停机时间,因此装调时间越长,生产设备的生产率和效率自然就会降低。
优化装调时间,最关键的就是:尽可能缩短装调时间!为实现这一目标,可以采取多种方法。
任何旨在缩短换线时间的改进流程,都必须首先对换线操作进行分析:需要哪些步骤?目前正在执行哪些步骤,这些步骤需要花费多少时间?这些步骤的执行顺序是怎样的,是否可以调整?哪些步骤是真正必要的,哪些步骤可以进行优化?
深入分析还应包括以下问题:是否有可能减少设备整体的换线频率,即减少产品切换的次数?换线次数减少自然意味着耗时更少,从而节省资金。 与此同时,必须将由此节省的成本与尽可能降低库存的需求进行权衡,即避免造成商品过剩。当然,在此过程中,设备的利用率应尽可能保持在较高水平。
在装调时间方面,需区分外部装调(生产系统运行期间也可进行的活动)与内部装调(必须停机才能进行的活动)。内部装调会造成生产力损失,因此尽可能缩短内部装调时间,自然符合您的利益。
对于现代化机床而言,对装调过程进行彻底的数字化和自动化是至关重要的举措。例如,刀具预调仪可以预先确定数控机床所需的刀具数据,即测量刀具并直接进行正确的设置。 这样一来,内部设置时间大幅缩短,此外,电子数据传输还能避免传输过程中的错误。
由于外部测量可在预调和测量设备上进行,而机床本身仍在处理其他订单,因此进一步节省了时间:一旦机床准备就绪,即可直接使用刀具。无需因激光测量而无谓地延长机床的停机时间。
测量刀具并直接进行正确设置
在装调任务方面 — 无论是手动还是电子、外部还是内部 — 没有什么比训练有素的装调人员更重要。如果员工在装调车间和培训机床上接受过良好培训,错误就会减少,困难也能在导致生产力损失之前被及早发现。
了解 ZOLLER 培训课程
装调时间越短,其在员工工作时间中所占的比例就越小,机器就能有更多时间专注于其本职工作:生产。这将显著提高您生产流程的整体生产率。
更短的装调时间也能降低您的成本 — 这不仅得益于效率的提升,还源于所有相互关联流程的优化。
通过对装调时间及其中所需工作步骤的深入分析,可以实现超越单台设备的流程标准化。进而,这些标准化流程可转化为更清晰的指导方针和员工培训资料。 这不仅为员工提供了额外的指导和保障,还能让员工在操作尚不熟悉的设备时更轻松地完成转换。
我们的客户受益于我们数十年来一直致力于推进的整体解决方案。结果:效率卓越。
针对您的目标以及我们为此提出的方案,进行一对一的交流。ZOLLER 直接从“智能工厂”为您提供的在线咨询服务。立即预约。
Europe
North America
Asia
Latin America