

Mät- och testutrustning är lika viktig som den tillhörande programvaran
För att verktyg ska fungera precis som de är avsedda och konstruerade för måste de själva vara tillverkade med hög precision. Med våra universella mätmaskiner kan verktyg mätas med mikrometerprecision och kontrolleras för att se om de uppfyller kraven.
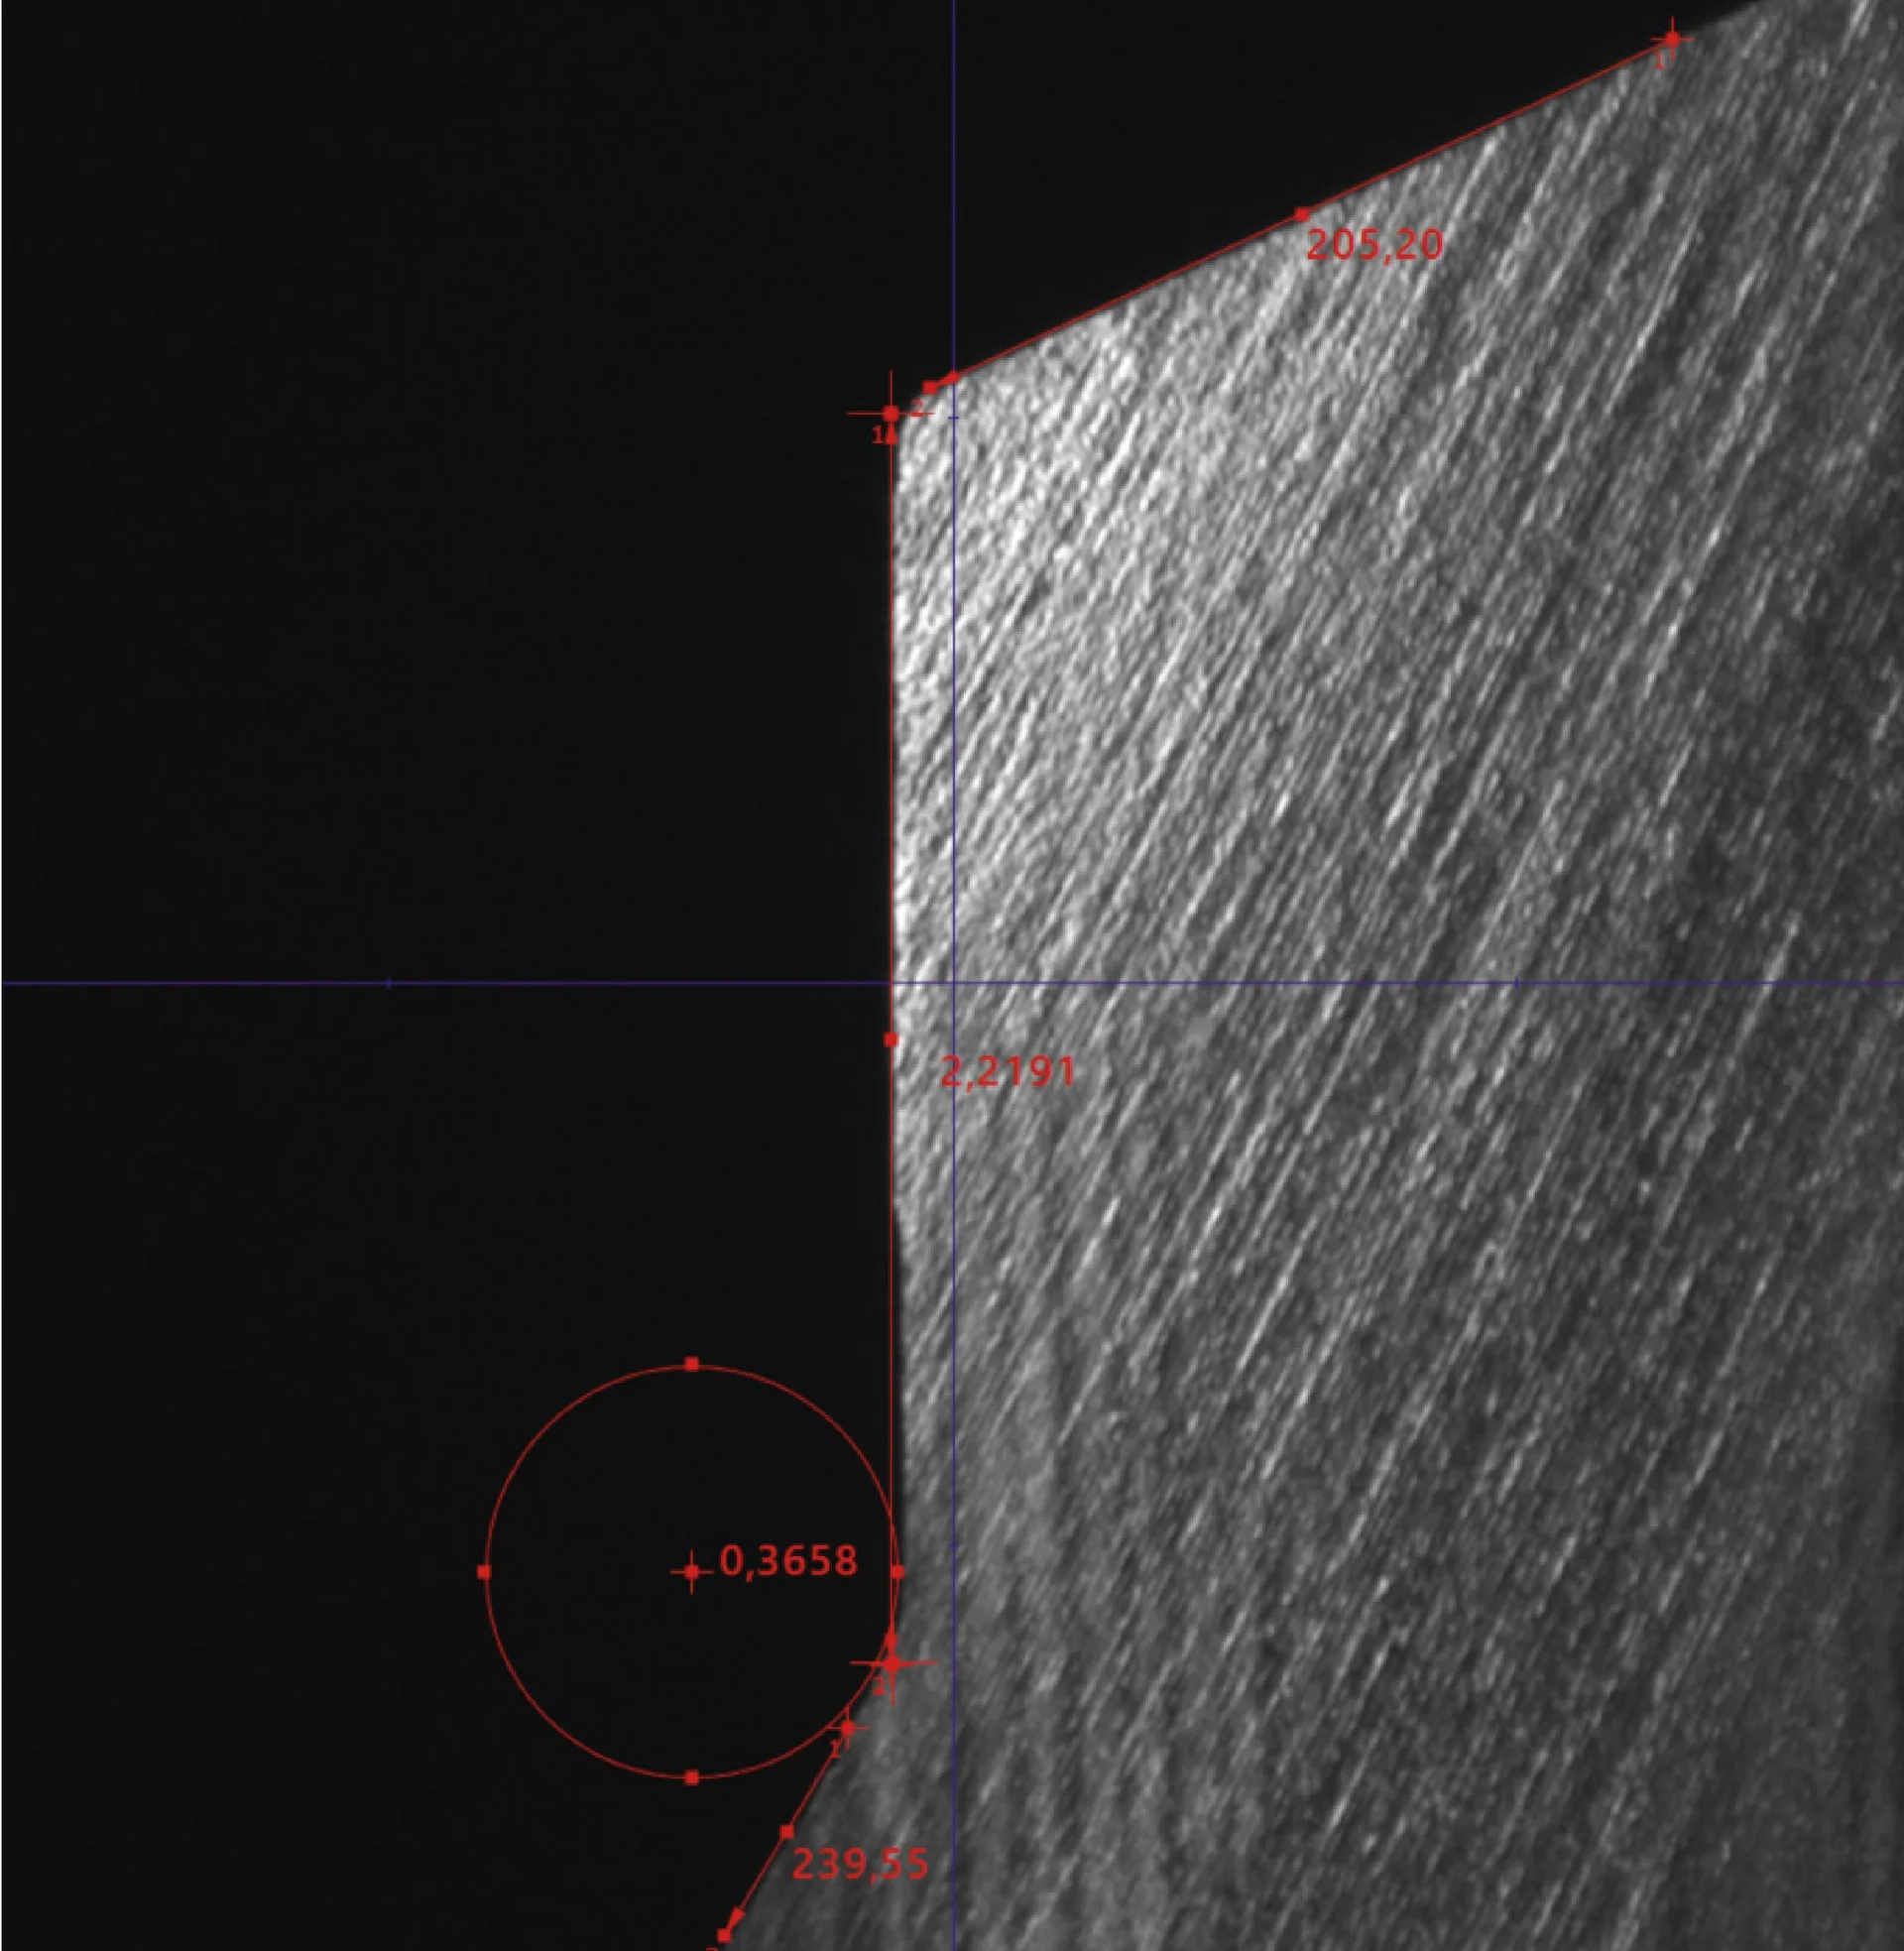
Mätning i koordinatmätsystemet
De uppmätta mätpunkterna kopplas av mätmaskinerna till ett visst längdmätsystem längs en viss rörelseaxel. Mätprogramvaran bearbetar sedan denna information och kopplar den till specifika punkter i det totala koordinatmätsystemet.
Utifrån de koordinater som fastställts på detta sätt bestämmer CMM-programvaran sedan värdena för storheter som inte mäts direkt – till exempel längder, vinklar, avstånd mellan två mätpunkter etc.
De mätpunkter (faktiska värden) som fastställts i koordinatmätsystemet (engelska ”Coordinate Measuring System”) jämförs slutligen med de värden som framgår av specifikationerna, till exempel ritningarna för verktyget (teoretiska värden). Om dessa inte stämmer överens, det vill säga om det finns mätavvikelser – vare sig det beror på tillverkningsfel eller slitage – kan lämpliga åtgärder vidtas.
Vad är 3D-mätmaskiner?
Med ”3D-mätmaskiner” avses oftast mätmaskiner som på relativt kort tid – helst i realtid – kan mäta ett mätobjekts tredimensionella utsträckning. Genom användning av kompakta linjära kameror eller matris-array-kameror kan dessa mätmaskiner i vissa fall till och med vara bärbara eller åtminstone portabla. Portabla CMM:er är dock i regel något mindre exakta än konventionella mätmaskiner.
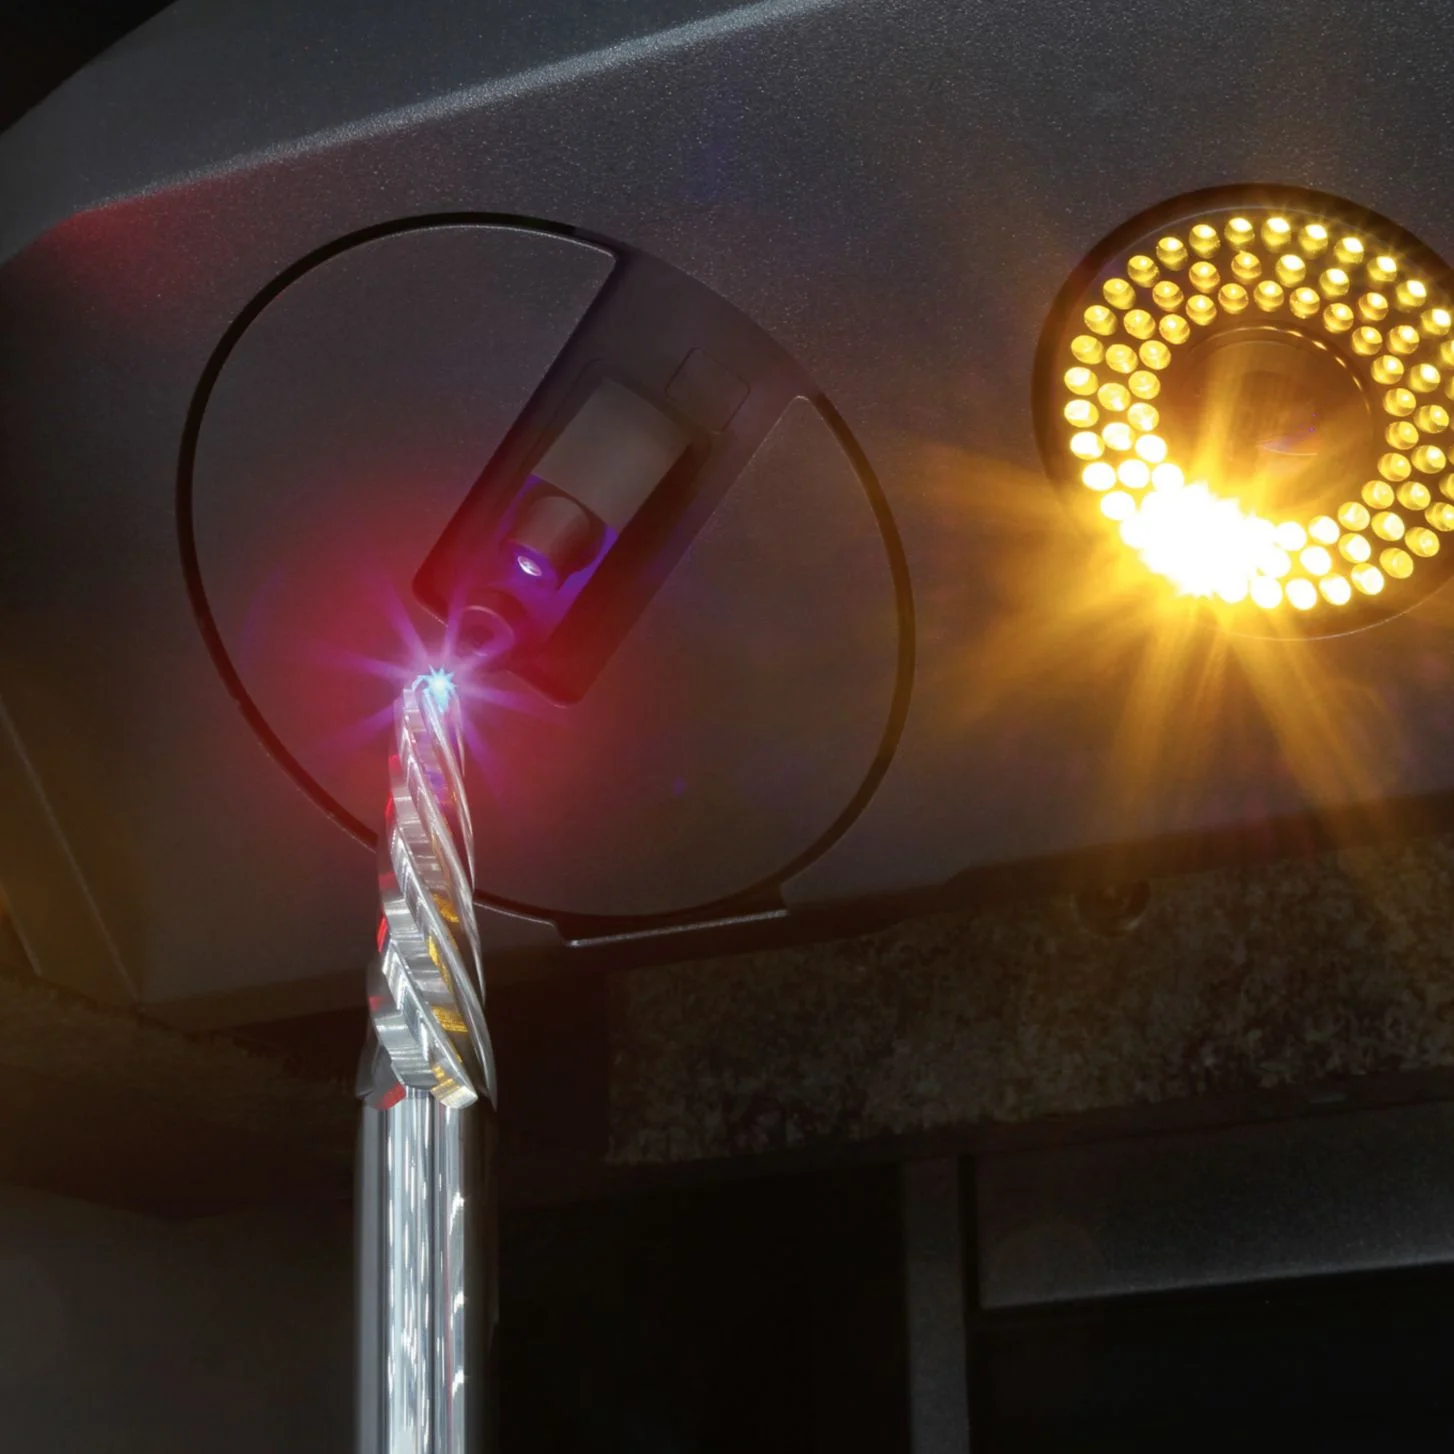
Koordinatmätteknik
Många mätinstrument arbetar med så kallad koordinatmätteknik. Mätinstrumentet (den fullständiga benämningen är då ”koordinatmätmaskin”, KMG) registrerar med hjälp av en lämplig sensor de exakta koordinaterna för vissa punkter på arbetsstyckets yta.
Koordinatsystemet är i de flesta fall parallellt med de ortogonala förflyttningsaxlarna i koordinatmätsystemen.
Beröringsfri avkänning
Beröringsfri avkänning fungerar däremot med kameror, lasertrianguleringssensorer och andra metoder, där till exempel optisk eller elektrisk sensorteknik används. Mätningen sker alltså utan att en mätprob överhuvudtaget kommer i kontakt med arbetsstycket. Under vissa omständigheter kan detta påskynda mätprocessen avsevärt.
Taktil avkänning
För taktil (mekanisk) avkänning av arbetsstyckena används mätprober eller avkänningsstift; man skiljer vanligtvis mellan kopplingssystem (som alltså endast kan skilja mellan viloläge och beröring) och mätsystem (som kan mäta avvikelser inom ett snävt intervall).
Multisensor
Multisensor-koordinatmätare kombinerar olika avkänningsmetoder för att inte bara uppnå särskilt exakta resultat, utan också för att erbjuda en särskilt lämplig mätmetod för varje krav.

Select language
Europe