

表面粗さを広範囲に測定することで、切削工具の性能を最適化
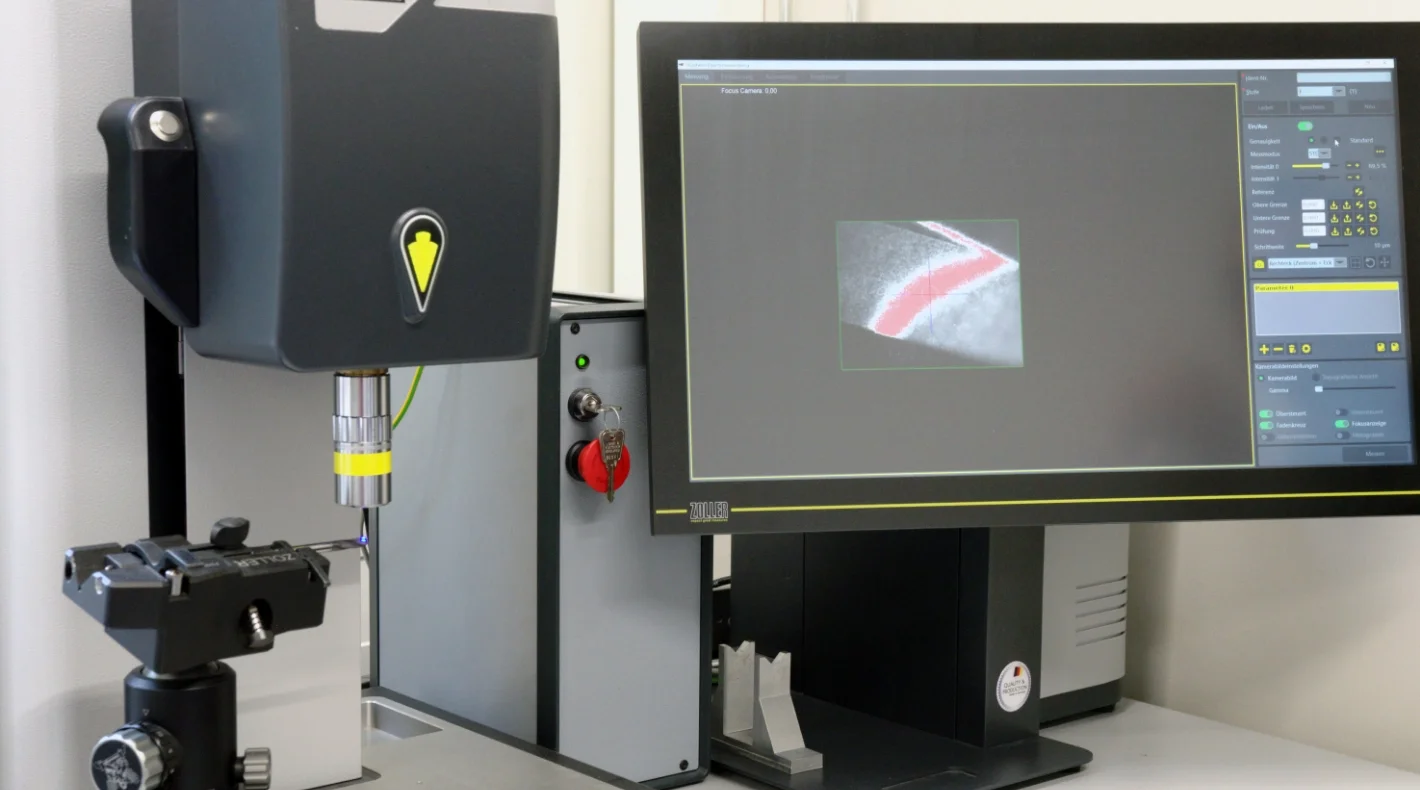
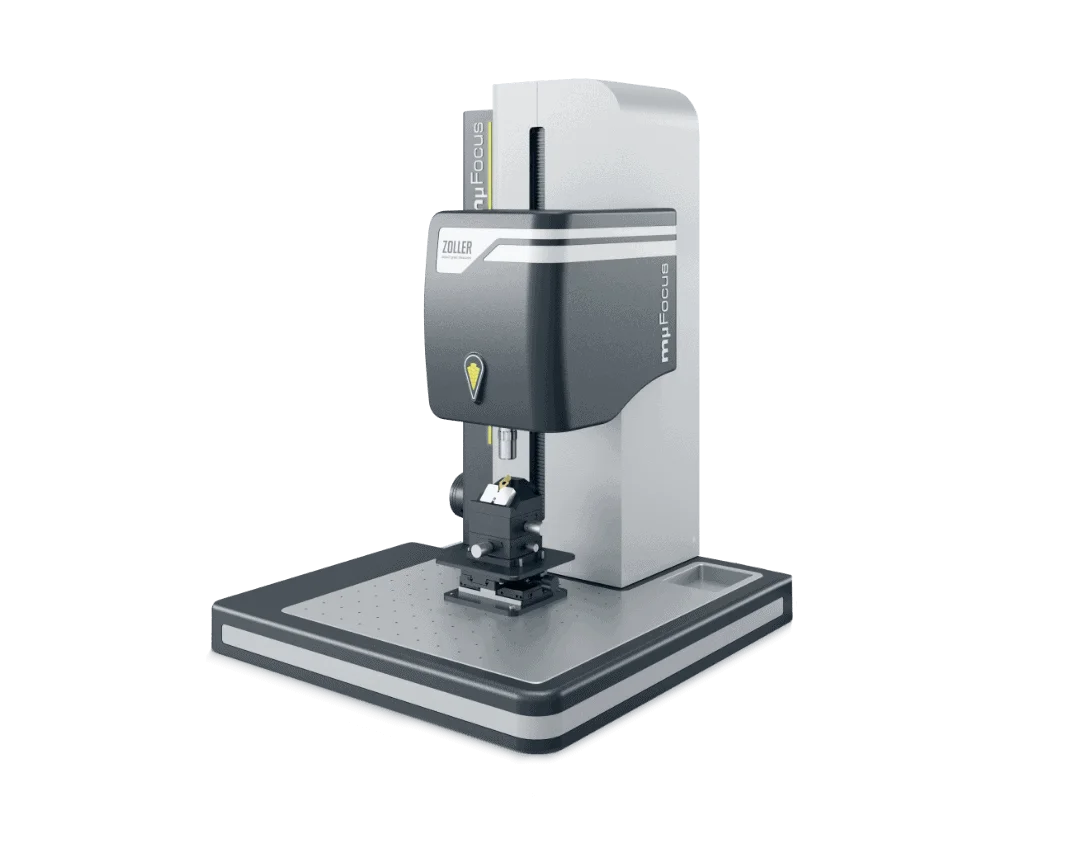
工具メーカーのHufschmied社は、ZOLLER社の検査装置»mμFocus«を用いて、自社製工具の表面を光学的に測定しています。これにより、従来よりもはるかに的確かつ正確に工具のプロパティを評価・最適化することが可能になりました。
|


工具メーカーのHufschmied社は、ZOLLER社の検査装置»mμFocus«を用いて、自社製工具の表面を光学的に測定しています。これにより、従来よりもはるかに的確かつ正確に工具のプロパティを評価・最適化することが可能になりました。
ボビンゲンにある工具メーカー「Hufschmied Zerspanungssysteme GmbH」の代表取締役、ラルフ・フフシュミート氏は、同社が主に個々のニーズに合わせて最適化された工具を製造していると述べている。 「標準品を基に、切削条件、加工対象材料、そして製造企業の経済的要件に正確に適合したドリルやフライス工具を開発しています。これにより、最適な製造プロセスの実現に大きく貢献しています」と、同氏は同社のコンセプトを説明する。
30年前、彼と父親はこの理念のもとで同社を設立した。現在、フフシュミート社では約130名の従業員が、この理念に基づき、特に加工が困難な材料や特殊な加工向けに、高品質なドリルおよびフライス工具を製造している。 その一例として、自動車産業向けのガラス繊維および炭素繊維強化プラスチック製部品のトリミングや、高精度な加工が挙げられます。 また、医療技術分野におけるチタン・アルミニウム合金など、高強度で靭性の高い金属の加工においても、この工具メーカーは生産性が高く効率的なプロセスと工具を開発・実現している。
ラルフ・フーフシュミット氏が強調するように、フーフシュミット社は常に革新に前向きです。そのため、数ヶ月前、ゾラー社から光学検査装置 »mμFocus« の導入提案を受けた際、同社はこれを歓迎しました。
この測定技術は、プレイデルスハイムに拠点を置く同メーカーが誇る、将来を見据えた革新技術の一つである。この提携により、ゾラー社にとっては、現場の経験を持つ工具メーカーから、機能、操作性、測定結果に関するフィードバックを得られるという特別なメリットがある。
ラルフ・フフシュミート氏は次のように付け加えています。「ZOLLER社とは20年以上にわたり、当社の工具生産に適した測定手法を常に共同で模索してきました。その一環として、ここ数年は測定機»genius«を採用しています。 これらの測定機についても、当社の経験やフィードバックが、実務に即した機能や操作性の最適化に役立っています。」そのため、両社は、工具製造から得た知見を活かして、革新的な光学測定法「»mμFocus«」を共同でさらに開発していくことで、早々に合意に至りました。
工具メーカーのHufschmied社では、さまざまな工具を繰り返し測定した結果、これまで予想もしていなかった知見が得られました。これについて、フエンテス博士(工学)は次のように述べています。「例えば、フライス工具については、シャンクの表面をプローブで測定していました。 表面粗さRaの値は最適であったにもかかわらず、切削力によってハイドロ拡張チャックや収縮チャックから工具が抜け落ちてしまうケースが度々発生していました。そこで、これらの工具を目視で測定したところ、驚くべき結果が得られたのです。」
こうして工具メーカーは、タクト式測定における測定結果が方向によって著しく異なることを突き止めました。これはとりわけ工具シャンクと、そこから生じる伝達される締め付け力に関係しています。 さらに、フエンテス博士(工学)が説明するように、接触式で取得された測定結果は、必ずしも相互に比較可能ではなく、粗さを評価するために一貫して利用できるとは限らない。 「複数の工具の平均化された測定粗さRzが一致しているにもかかわらず、工具の挙動には明らかな違いが見られます。
当社の経験によれば、粗さ深度と、張力および伝達可能なトルクに関する表面挙動との関連性を詳細に評価するには、ZOLLER社の光学測定法および検査装置 »mμFocus« を用いることが不可欠です。」
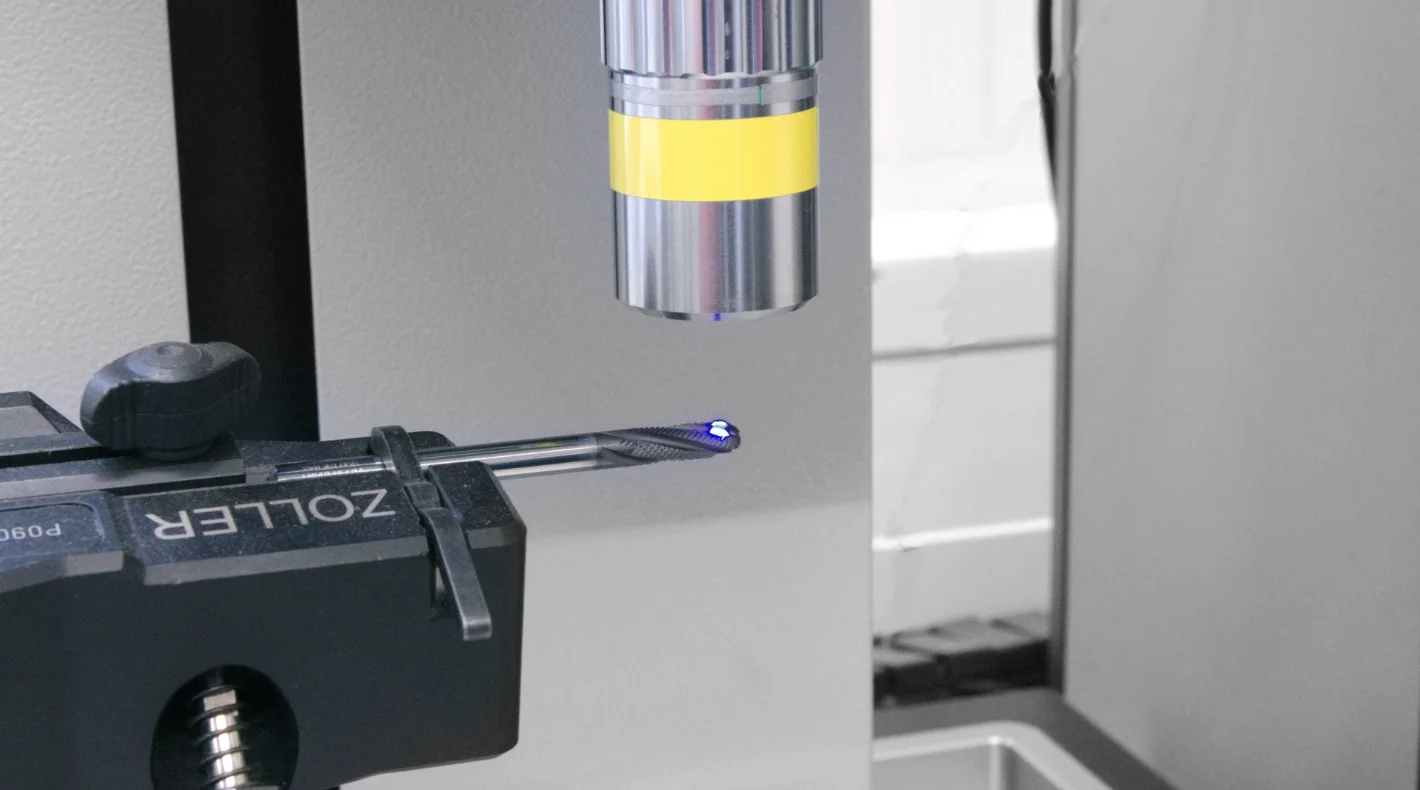
ZOLLER社の検査装置»mμFocus«を用いた光学測定により、工具メーカーHufschmied社の専門家たちは、工具表面の性質についてこれまで想像もできなかったような知見を得ることができました。 これにより、接触式測定のように一本の線や一方向だけでなく、面全体にわたって粗さを測定・評価することが初めて可能になりました。 検査装置 »mμFocus« は、光ビームを用いて、1.300万ピクセルの解像度で1.0×0.8 mmの測定領域を捕捉します。 カラー画面に表示される表面画像は、0.3 μmの解像度で高さ構造を異なる色で示しています。これにより、オペレーターは計測された表面を包括的に評価することができます。その結果、これまで予想もされていなかった知見が得られます。 「例えば工具シャンクなどの一部の表面では、粗さには明確な方向性が認められます。これは工具の研削によって引き起こされている可能性があります」と、フエンテス博士(工学)は報告しています。
コーティングされた工具においても、この光学顕微鏡による測定法を用いると同様の結果が得られます。コーティング上の通常測定される算術平均粗さ値Raが全域で均一である場合でも、検査装置»mμFocus«で測定された表面には、明らかな差異が確認されます。これは、高さ構造の性質と、粗さ深度の両方に当てはまります。特にコーティングされた工具の実際の幾何学的プロパティについては、これまでほとんど知られていませんでした。 さらに、従来の測定法では、微細な幾何学的形状を大まかに評価することしかできません。一方、検査装置 »mμFocus« を用いた革新的な光学測定法は、表面をはるかに正確かつ詳細に評価できる大きな可能性を切り開いています。

Europe


 Back to overview