切削エッジのラウンディングを検証・記録する

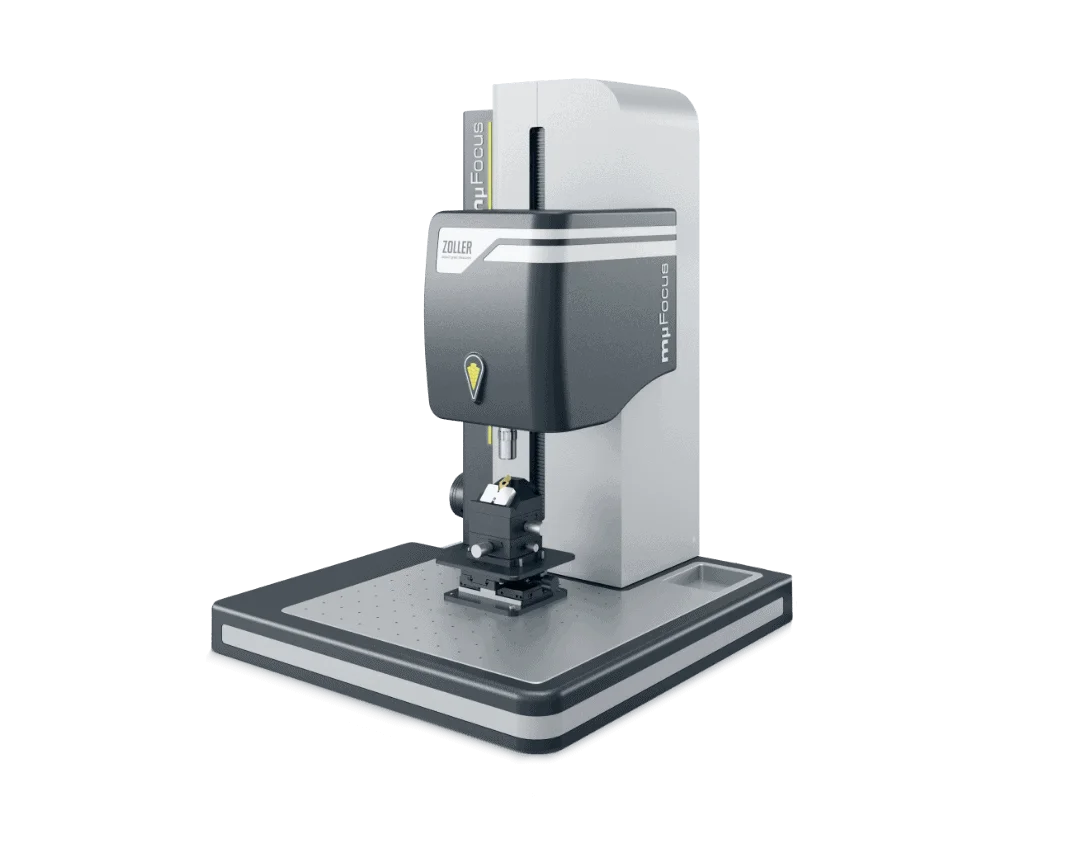
レムシャイトに拠点を置くシューマッハー・プレシジョン・ツールズ社(Schumacher Precision Tools GmbH)は、内ネジ加工用工具の開発・製造を行っています。この工具専門メーカーは、ラウンディングされた Schneidkanten を光学検査装置 »mμFocus# で迅速に、簡単に、信頼性高く測定し、post#を用いて、迅速・簡単かつ確実に測定・記録しています。産業分野で加工される幅広い材料において、切削刃に定義されたこれらのラウンディングは、切削加工におけるプロセス安定性を確保する役割を果たしています。したがって、切削刃のラウンディングは、切削工具における重要な品質特性の一つとなっています。

最優先事項:品質保証

レムシャイトにある工具メーカー、シューマッハー・プレシジョン・ツールズ社(Schumacher Precision Tools GmbH)の代表取締役、ヴォルカー・ノッツェル(Dipl.-Ing.)氏もこれを裏付けている。シューマッハー社は100年以上にわたり、レムシャイトの拠点で産業用内ねじ加工用の工具を開発・製造してきた。 レムシャイトのエンジニアたちは、設計と製造プロセスをすでに完全にデジタル化しています。この過程では、最適化を目的として、完全パラメトリック化されたモデルがFEM(有限要素法)によるソリッドシミュレーションにも活用されています。 エクスプレスサービスでは、デジタル設計により、個別に設計された工具を単品または小ロットで、わずか約48時間以内に製造することが可能です。 

完全パラメトリック化 

シューマッハー・プレシジョン・ツールズ社は、姉妹会社であるGAP Gesellschaft für angewandte Prozesslenkung GmbHと共同で、30年以上にわたり、科学的なレベルでデータ統合およびデジタル制御手法について精力的に取り組んできました。 研究の初期段階では、CIM戦略を用いて、生産および業務処理に関連するすべての領域を情報技術によって相互に連携させました。 すでに20年前から、人工知能(AI)分野におけるディープラーニングの手法が追求され、アーヘン工科大学(RWTH Aachen)との協力のもと、CNCマシニングセンターの状態監視にニューラルネットワークが導入されていました。

これらすべての研究開発活動を通じて、シューマッハー社は現在、製品開発において自社開発のモジュール式エンジニアリングを採用しています。 このモジュール式システムには、ToolDesign(TD)およびToolSimulation(TS)モジュールが含まれており、これらを用いて切削工具をバリエーション設計によってデジタルで設計し、生産前の使用状況をFEM(有限要素法)による固体シミュレーションでシミュレーションおよびテストします。 これに伴い、シューマッハー社のエンジニアリング部門では、完全にパラメータ化された工具モデルを用いて作業を行っています。自動化されたバリエーション設計における最大180個のパラメータが、エッジの丸みに至るまで、3D空間内の各工具を詳細に記述しています。

良好な協力関係

シューマッハー社とGAP社の開発による、完全にデジタル化された工具キットは、E. ZOLLER GmbH & Co. KG社との緊密な連携のための優れた基盤を提供しています。 シューマッハーおよびGAPのオーナー兼代表取締役であるベルント・シュニーリング博士(工学)が報告しているように、とりわけクリストフ・ツォラー氏との個人的なつながりが、関係各社の開発エンジニアたちによる非常に信頼関係に基づいた協業を可能にしている。 

ベルント・シュニーリング氏とフォルカー・ノッツェル氏は、ZOLLER社が持つ、工具のあらゆる関連パラメータを高精度に測定する専門知識と能力を特に高く評価しています。特に、プライデルスハイム拠点の専門家たちが、測定技術の実務から得られた提言を真摯に受け止めている点を強調しています。 「彼らはそれに基づき、短期間のうちに測定機とソフトウェアを最適化してくれます」とベルント・シュニーリング氏は説明する。

信頼性の高い光学測定

前述の通り、切削工具メーカーは長年にわたり、特定の丸みを帯びた切削刃を持つ工具を必要としてきました。そのため、レムシャイトにあるシューマッハー社では、プロセスプランナーが、例えば滑動研磨装置といった、それに適した製造設備を保有しています。 

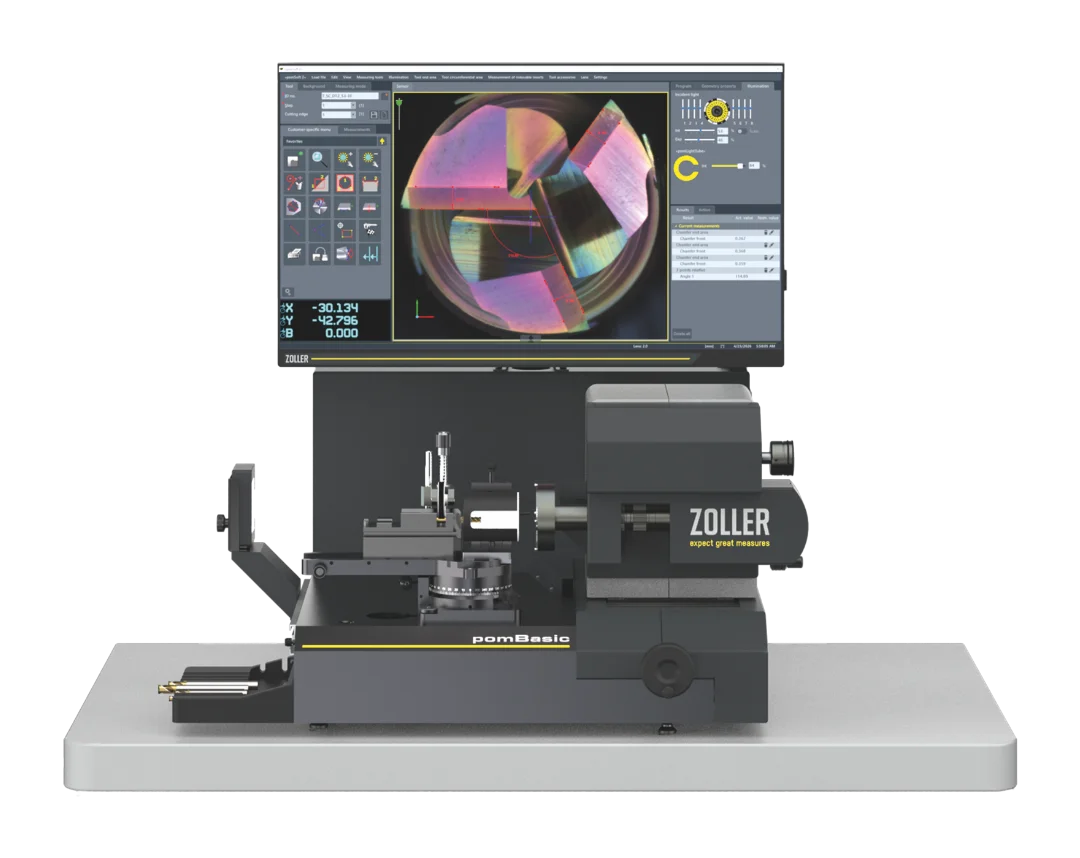
その結果、同社は切削刃パラメータの文書化を含む、認証済みの品質保証体制を確立しています。その過程で、ZOLLER社の検査装置「»mμFocus«」を採用しています。 「現在利用可能な測定手法や測定機を詳細に比較した結果、ZOLLER社の»mμFocus«が、当社の再現性に関する要件を満たしていると確信しました」と、フォルカー・ノッツェル氏は説明します。 この装置はコンパクトで堅牢なため、製造工程中の測定だけでなく、最終検査においても適しています。レーザー光と測定顕微鏡を用いた非接触の光学式測定方式を採用しており、測定スポットはわずか10×10 mmです。 ごく微細な輪郭や形状も、1 μm未満の精度で測定可能です。さらに、この検査装置 »mμFocus« は、高ねじれ率のタップの切削セグメントにある切削エッジやねじ山面といった複雑な形状も、問題なく測定できます。 

»mμFocus«は、垂直方向の広い作業範囲および調整範囲(Z軸)を備えているため、非常に小さな工具から大きな工具まで、柔軟かつ高い再現性をもって測定することができます。 「これにより、»mμFocus«は、特にねじ切り工具において、一貫した品質保証に極めて適しています。 セットアップおよび調整時間が極めて短いため、当社の測定技術者は、例えば小ロットの特注工具を製造する際にも、すべての工具を完全に測定することができます。設計上2~5 μmの範囲に指定されたラウンディングも、プロセス安定性と再現性を確保して測定可能です。 これにより、製造されたねじ切り工具が仕様を正確に満たしていることを保証できます」と、フォルカー・ノッツェル氏は述べています。同氏は、ねじ切り工具をさらに最適化するためには、検査装置 »mμFocus« の光学測定技術が今や不可欠であると確信しています。